


QR-код

Продукти
Зв'яжіться з нами


Факс
+86-579-87223657

Електронна пошта

Адреса
Wangda Road, Ziyang Street, Wuyi County, Jinhua City, Zhejiang Province, Китай


|
Оцінювальний вимір/елемент |
Детальні технічні параметри та вартість доставки |
|
Промисловість |
Виробництво напівпровідників, упаковка мікроелектроніки, оптичні комунікації, технічна кераміка (GTMS/CTMS Hermetic Sealing Field) |
|
процес |
GTMS/CTMS Герметичне ущільнення скла/кераміки до металу Високотемпературне спікання, точне термічне узгодження CTE |
|
Рішення |
Спеціальна графітова кріпильна пластина з мікроотворами надвисокої щільності (площа однієї пластини < 0,01㎡, укомплектований майже 1500 мікроотворами; загальний набір містить майже 10 000 мікроотворів) |
|
Послуги |
Вибір матеріалу та аналіз теплової відповідності CTE, проектування траєкторії інструменту для глибокої обробки мікроотворів, інженерно-технічна документація, серійне виробництво та повна перевірка |
|
Результати |
• Подолання вузького місця безперервної обробки глибоких отворів для 10 000 отворів протягом 10 місяців, досягнувши мікронного контролю нульового дефекту |
Під час процесу високотемпературного спікання GTMS/CTMS в мікроелектронній упаковці спеціальні графітові кріплення повинні поєднувати мікронну посадку з високою термостійкістю та стабільністю. Щоб вирішити проблеми, пов’язані зі сколюванням кромки, надшвидким зносом інструменту та сукупним допуском у мікроотворах невеликої площі з надвисокою щільністю, VeTek витратив 10 місяців на те, щоб подолати вузьке місце безперервної глибокої обробки для майже 10 000 мікроотворів шляхом адаптації матеріалу, реконструкції кінематики різання та замкнутого багатовимірного контролю, реалізуючи високонадійну комплексну перевірку. доставка.
|
Основний висновок:Завдяки ортогональній оптимізації параметрів процесу для глибокої обробки мікроотворів і вибору графіту на основі теплового узгодження КТР, продуктивність обробки мікроотворів підскочила від ризику партійного браку до стабільної швидкості доставки понад 98,5%. |
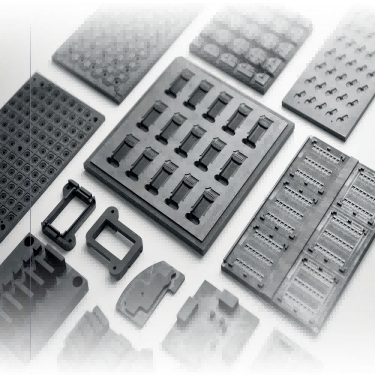
Рисунок 1. Спеціальна графітова кріпильна пластина GTMS/CTMS і структурні компоненти для обробки мікроотворів
У процесі герметичної упаковки GTMS консистенція отворів і стійкість до термічної деформації графітових кріпильних пластин безпосередньо визначають герметичність упаковки та вихід готового продукту. Ключові показники процесу та ефективності до та після технічного прориву команди VeTek порівнюються наступним чином:
|
Вимір оцінки |
До вдосконалення (первинний статус процесу) |
Після вдосконалення (оптимізоване рішення VeTek) |
|
Щільність мікроотворів в одній пластині |
Майже 1500 отворів / 0,01㎡ (Механічна обробка дуже схильна до сколів) |
Майже 1500 отворів / 0,01㎡ (Бездефектне формування на мікронному рівні) |
|
Швидкість безперервного зносу інструменту обробки |
Кожні 200 отворів знос перевищував стандарт, що спричиняло зміну діаметра отвору |
Спеціальне покриття та оптимізація шляху, швидкість зносу інструменту зменшена на 65% |
|
Відповідність коефіцієнту теплового розширення (КТР). |
Звичайне теплове розширення графіту було відносно високим, що призводило до відхилення штифта |
Точно підібрана крива розширення сплаву Kovar |
|
Загальний рівень прийому |
Частий брухт через перевищення допустимих меж мікронного рівня (<60%) |
Стабільний стандарт доставки партії (≥98,5%) |
|
Основний висновок:Штифтове ущільнення скла та металу високої щільності висуває майже граничні вимоги до мікроскопічної геометричної точності та високотемпературної чистоти спеціальних графітових світильників. |
Замовником у цій співпраці є дослідницько-конструкторське та виробниче підприємство, що спеціалізується на високонадійних датчиках і мікроелектронних пакувальних компонентах. Його основні виробничі лінії широко застосовують процеси спікання GTMS/CTMS (ущільнення скла/кераміки до металу). У високотемпературних печах для зварювання спеціальні графітові пристосування служать високоточними формами-носіями, відповідальними за точне розташування та утримання від сотень до тисяч тонких металевих штифтів (таких як сплав Ковар) і скляних преформ. Оскільки одна графітова кріпильна пластина в цьому проекті має площу менше 0,01 квадратного метра, але має точно вмістити близько 1500 мікроотворів, повний набір кріплень містить майже 10 000 мікроотворів із надзвичайно тонкими стінками між отворами. Під час високотемпературного спікання при 800°C–1000°C будь-який незначний діаметр отвору, що виходить за допустимі межі, позиційне відхилення або відшарування графітового пилу безпосередньо призведе до нахилу металевого штифта, розтріскування скляної ізоляції або навіть повної втрати герметичності.
|
Основний висновок:Висока крихкість графітового матеріалу, швидкий знос мікроотворів і кумулятивні допуски на мікронному рівні є основними причинами, що призводять до партійного браку графітових світильників із 10 000 отворами. |
Перш ніж залучити технічну робочу групу VeTek, замовник зіткнувся з серйозними технічними проблемами під час пробного виробництва та дрібносерійної обробки: по-перше, відколи та розриви кромки мікроотворів: графіт — пористий крихкий матеріал; під час безперервного свердління мікроотворів високої щільності напруга зсуву в момент, коли мікросвердло входить і виходить, легко викликає крихке сколювання краю в отворі. По-друге, відхилення допуску, викликане мікрозносом інструменту: при безперервній обробці тисяч мікроотворів знос тонких свердел посилюється, внаслідок чого діаметри отворів у глибоких отворах демонструють конічний градієнт, де відхилення лише на кілька мікрон призводить до поломки та браку всього набору пристосувань, що містить майже 10 000 отворів. По-третє, невідповідність теплового розширення та забруднення пилом: високотемпературний КТР звичайних графітових матеріалів не збігається з металевими штифтами, і дрібний пил легко відшаровується, забруднюючи поверхню спікання скла.
|
Основний висновок:Завдяки оптимізації алгоритму траєкторії інструменту, динамічній компенсації швидкості різання та спеціальним мікросверлам із покриттям, що запобігає сколюванню, проблеми, пов’язані зі сколюванням країв мікроотворів і накопиченням допуску на глибокі отвори, повністю подолані. |
Щоб усунути труднощі глибокої обробки 10 000 мікроотворів, дослідницька команда VeTek реконструювала модель кінематики різання та запровадила систематичне проектування процесу:
· Алгоритм траєкторії інструменту та реконструкція врізної подачі:Оптимізована швидкість подачі та сегментована швидкість обертання завдяки ортогональним експериментам, застосовуючи стратегію імпульсного занурення мікроподачі для ефективного зменшення сили зсуву при механічній обробці більш ніж на 45%, повністю усуваючи дефекти сколів у отворі.
· Мікросвердла проти сколів і Оптимізація поля потоку для видалення стружки:Індивідуальні наддрібні мікросвердла з алмазним покриттям у поєднанні з імпульсною системою мікроохолодження з негативним тиском для видалення стружки збільшили термін служби інструменту більш ніж у 3 рази, забезпечуючи дрейф діаметра отвору в 1500 мікроотворах на одну пластину менше ±0,002 мм.
|
Параметр/розмір процесу |
Оригінальний процес |
Оптимізований процес VeTek |
|
Стратегія подачі обробки мікроотворів |
Постійне високошвидкісне безперервне занурення (висока сила удару) |
Сегментована поетапна швидкість + імпульсна стратегія мікроподачі |
|
Вибір мікросвердла |
Звичайне мікросвердло з карбіду вольфраму без покриття |
Фірмове мікросвердло з алмазним покриттям із наддрібним зерном, що запобігає сколюванню |
|
Видалення та охолодження стружки з глибоких отворів |
Традиційне видалення стружки повітрям (накопичення залишків пилу) |
Імпульсне динамічне всмоктування високого негативного тиску + мікрорегулювання потоку повітря |
|
Контроль сколів у отворі |
Швидкість сколювання країв отвору > 8% |
Отвір повний і гладкий, рівень сколу < 0,05% |
|
Основний висновок:Вибраний спеціальний графіт з високою теплопровідністю, що точно відповідає CTE сплаву Kovar, забезпечує замкнутий цикл повної перевірки «Оптичний + ШМ» і ультразвукового очищення, досягаючи нульової доставки 10 000 отворів. |
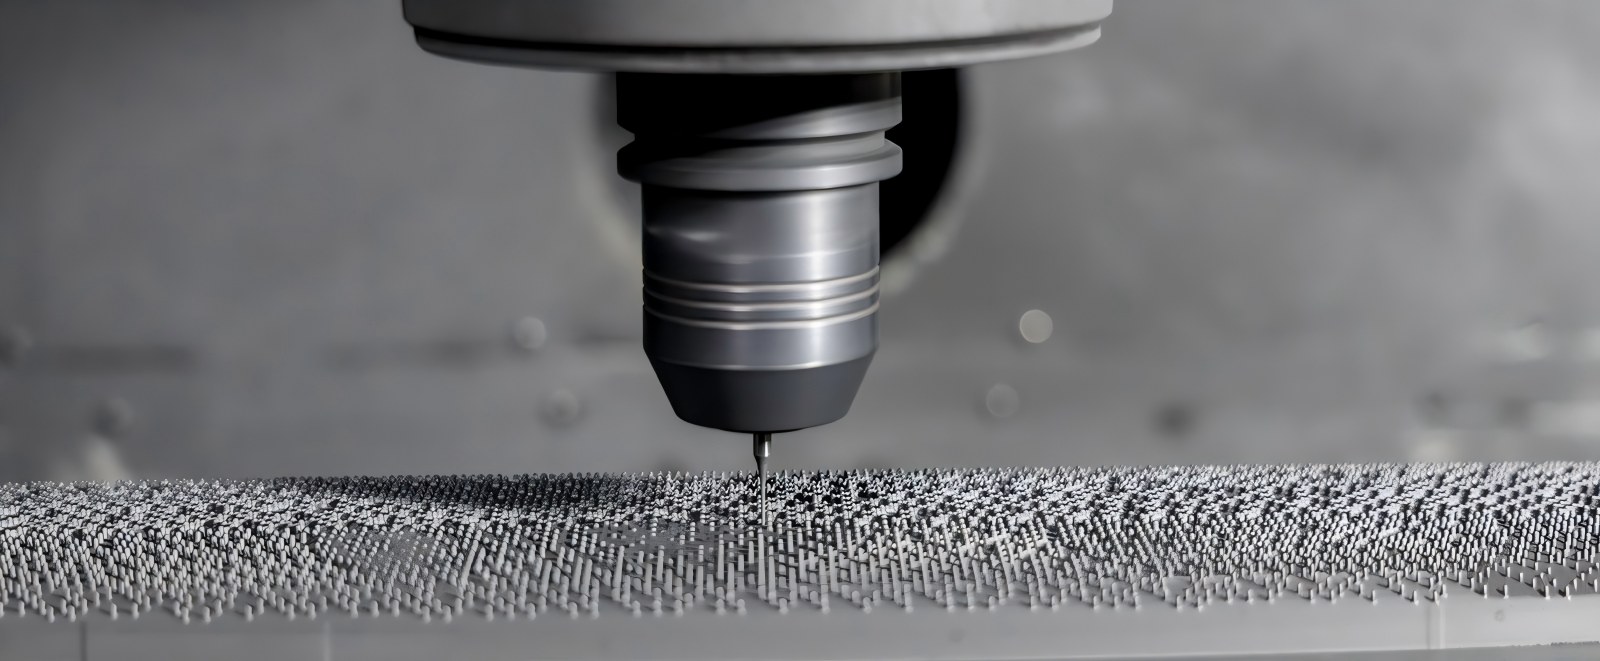
Малюнок 2. Реальні деталі спеціальної графітової кріпильної пластини з нульовим відколом поверхні та високоточним масивом мікроотворів
· Рішення адаптації матеріалу:Суворо відібраний ізостатичний спеціальний графіт високої чистоти, що має щільну мікроструктуру та чудову термостабільність при високих температурах. Коефіцієнт теплового розширення (CTE) дуже відповідає коефіцієнту теплового розширення сплаву Kovar, що значно зменшує теплову напругу при високотемпературному спіканні та відшарування мікропилу.
· Спільна перевірка та глибоке очищення:Лінія контролю якості запровадила додаткову систему «Прилад для вимірювання оптичних зображень + повністю автоматизована координатно-вимірювальна машина (CMM)». Оптичне зображення швидко сканує відстань у масиві з 10 000 отворів, а CMM перевіряє перпендикулярність глибоких отворів і розташування просторових канавок; нарешті доповнюється багатоступеневим градієнтним ультразвуковим очищенням для повного видалення залишкових домішок графіту глибоко в мікро-глухих отворах, досягаючи рівня чистоти напівпровідника.
|
Основний висновок:Надання професійних інженерних відповідей щодо вибору матеріалу кріплення GTMS/CTMS, допустимих меж мікроотворів і терміну служби при високих температурах. |
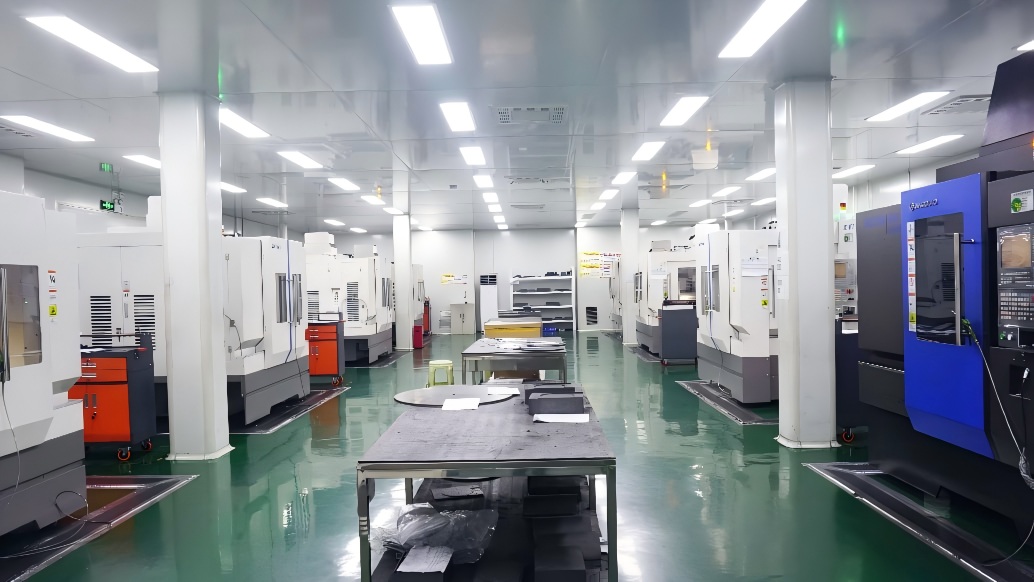
Рисунок 3 – Високоточний обробний центр з ЧПК VeTek
З: Який мінімальний діаметр отвору та граничні допуски для обробки мікроотворів у спеціальних графітових пристосуваннях високої щільності?
A:VeTek має можливості мікрообробки для отворів діаметром менше 0,2 мм. Допуски на діаметр отворів можна стабільно регулювати в межах ±0,003 мм, а справжня округлість і позиційні допуски для 1500 отворів на одній пластині досягають ±0,005 мм, що повністю задовольняє вимоги високої щільності до упаковки GTMS.
З: Чому герметичні пристосування для спікання GTMS повинні точно відповідати КТР сплаву Kovar?
A:Під час циклу спікання при 800°C–1000°C, якщо КТР пристосування та металевих штифтів не узгоджуються, напруга зсуву, що виникає внаслідок скорочення охолодження, призведе до зміщення штифта, розтріскування корпусу скла або пошкодження ущільнення. Точне узгодження КТР забезпечує синхронне розширення та звуження, покращуючи герметичність.
З: Як процес ультразвукового очищення забезпечує відсутність залишків графітового пилу в глибоких мікроотворах?
A:Ми використовуємо багаточастотну градієнтну систему генерації ультразвуку в поєднанні з деіонізованою водою та спеціальними засобами для очищення. Використовуючи ефекти високочастотної кавітації, дрібні частинки графіту глибоко всередині мікроотворів і глухих отворів повністю видаляються з подальшим продуванням азотом високої чистоти та вакуумним сушінням для досягнення чистого транспортування на рівні напівпровідників.
У сфері герметичної упаковки для напівпровідників і мікроелектроніки точність обробки на мікронному рівні та термодинамічна стабільність носіїв безпосередньо визначають продуктивність упаковки та використання обладнання. Покладаючись на безперервне накопичення матеріалів високої чистоти, точну механічну обробку та виробництво критичних напівпровідникових компонентів, VeTek успішно подолав виробничий бар’єр галузевого рівня у 1500 мікроотворів, щільно розташованих на 0,01㎡ пластина, що забезпечує високонадійну масову доставку спеціальних графітових кріплень на рівні 10 000 отворів.
Як виробниче підприємство, орієнтоване нарозробка покриттів CVD SiC, TaC, Solid SiC та критичних напівпровідникових матеріалів і компонентівVeTek постійно надає високоефективні матеріальні рішення для виробництва напівпровідників, вирощування кристалів і високотемпературних процесів. У той же час, задовольняючи вимоги застосування до герметичної упаковки, високотемпературного спікання та точного позиціонування, VeTek надає інженерні послуги, включаючивибір графітового матеріалу високої чистоти, точна обробка та індивідуальна підтримка виробництва.
Якщо вам потрібні високоточні графітові компоненти, придатні для процесів герметичного зварювання GTMS/CTMS, або потрібна відповідність матеріалів, структурна оптимізація та перевірка зразків, зв’яжіться з командою інженерів VeTek. Ми надамо вам комплексну технічну підтримку від вибору матеріалів до точного виробництва.
Малюнок 4. Панорамний вигляд науково-дослідницької бази спеціальних матеріалів VeTek і Precision Manufacturing Base
+86-579-87223657
Wangda Road, Ziyang Street, Wuyi County, Jinhua City, Zhejiang Province, Китай